机械设备
砂轮磨削工件产生裂纹的原理、特征及解决方法
导读 砂轮在高速磨削加工时,产生的磨削热不仅会产生磨削烧伤现象,工件表面常常会出现大量的较规则排列的裂纹--磨削裂纹。它不但影响零件的外观,更重要的是还直接影响零件的质量。磨削裂纹的特征磨削裂纹与一般热处理时
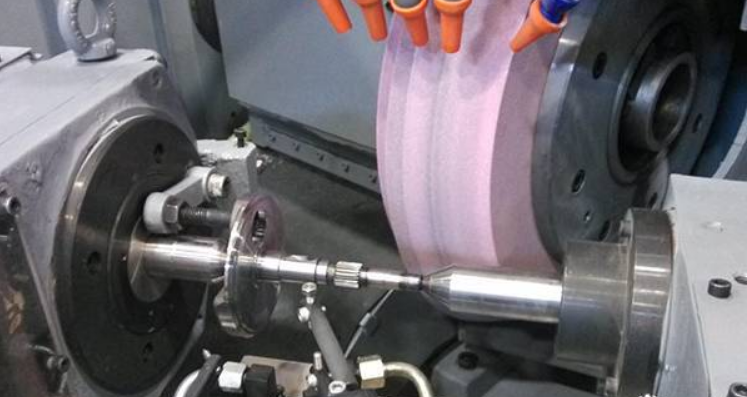
砂轮在高速磨削加工时,产生的磨削热不仅会产生磨削烧伤现象,工件表面常常会出现大量的较规则排列的裂纹--磨削裂纹。它不但影响零件的外观,更重要的是还直接影响零件的质量。
磨削裂纹的特征
磨削裂纹与一般热处理时淬火裂纹明显不同,磨削裂纹只发生在磨削面上,深度较浅,且深度基本一致。较轻的磨削裂纹垂直于或接近垂直于磨削方向的平行线,且规则排列的条状裂纹,这是*一种裂纹。较严重的裂纹显龟甲状(封闭网络状)。用酸腐蚀,裂纹明显易见,这是第二种裂纹。
磨削裂纹的防止措施
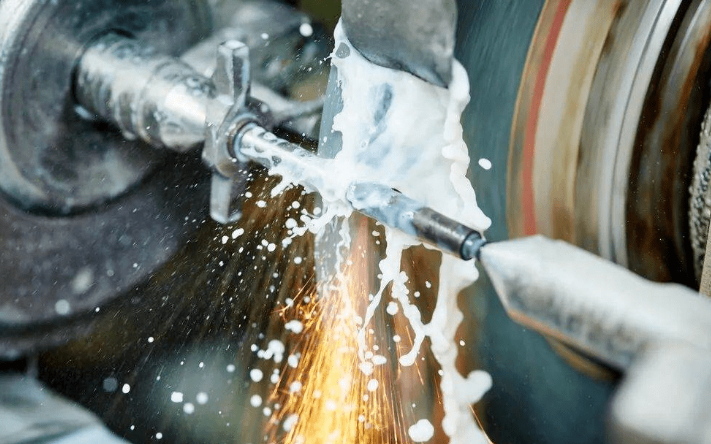
磨削裂纹的产生是因为磨削热所致,所以降低磨削热是解决磨削裂纹的关键。
1、磨削工艺方面
◉ 冷却:干磨情况下,一般要降低磨削吃刀量从而降低磨削热。湿磨的话磨削液分为两大类,水基与油基。一般的情况下,水基的冷却效果要好于油基。
2、砂轮方面
砂轮选择合适能够从源头很好的避免或者降低磨削裂纹的出现,能有效的保证磨削加工的效果。
◉ 砂轮硬度:应选用硬度较软的砂轮来磨削,可以降低磨削热。
◉ 砂轮磨料:选择更锋利的磨料能有效的降低磨削时产生的磨削热。
◉ 磨削余量分布:分粗精磨,即粗磨选用粒度较粗的软砂轮磨削,便于强力磨削,提高效率,然后再用粒度细的砂轮进行精磨。单次吃刀量的减小也能有效的降低磨削裂纹的产生。
◉进给速度:减小砂轮磨削进给速度,也是一种有效的减少磨削裂纹的途径。
以上方法都有助于减少磨削加工中热量的产生,进而降低磨削工件的过程中裂纹的产生
版权说明: 本文由黔优网编辑部整理,仅供工业采购与技术选型参考;转载请注明来源与原文链接。文中参数、标准与案例信息请以供应商最新样本、官方发布文本及实际工况核验为准,本站不对据此作出的采购决策承担责任。