机械设备
零件加工工艺 零件高速切断磨削
导读
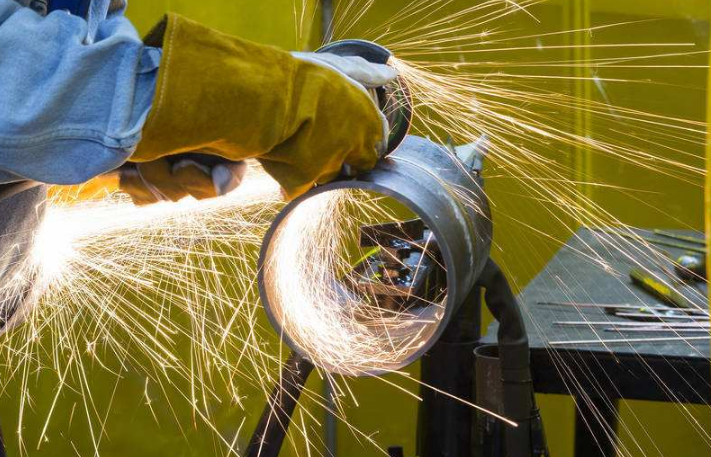
因此,当砂轮切入进给量大,砂轮磨损反而因负荷增加而相对有所减小。当砂轮在不发生弯曲和破碎的限度内,采用高速重负荷磨削有利。对于机械零件高速切断磨削,下面我们就来具体介绍一下。
在机械零件高速切断磨削中,切断磨削的特点主要有以下几个方面:可切断各种高硬材料、电缆、管件、建材、轴承、磁铁、硅钢片等材料;时间短、效率高、砂轮不须修整;设备简单、操作方便,成本低。
一、切断磨削方式
1、悬挂式。工件固定安装,以手动下压切断工件,应用普遍。
2、工件旋转,砂轮切入工件。此方式较悬挂式效率高,相同的砂轮直径,可切断工件直径加倍,用于切断较大型工件。

3、横向进给式。砂轮或工件做往复运动,多用于板材的切断。
4、往复式。砂轮在切入同时做左右往复移动,切断效率高。
二、切断砂轮参数的选择
切断砂轮多用树脂结合剂砂轮,精密切断或开槽可选用橡胶结合剂砂轮;磨料的选择与普通磨削原则相同,但常用的为棕刚玉A,价格便宜;粒度以F24—F36为主; 硬度在M—R中等或中硬范围,多数切断砂轮需采取增强措施。
三、磨削用量
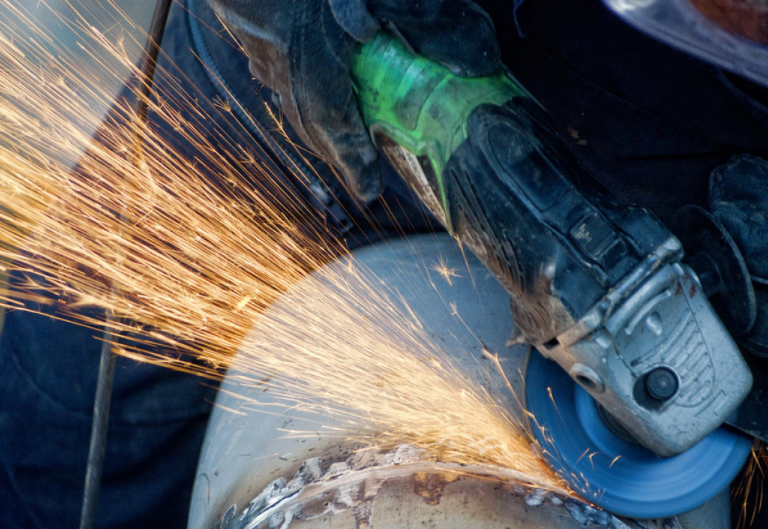
磨削速度在选择的时候不宜太低,常用的磨削速度为:树脂砂轮35—60m/s,橡胶砂轮30—45m/s。切入进给速度不宜太慢,当磨削热向工件深处传导的速度超过砂轮的切入速度,工件温度会升高,树脂结合剂会因温度过高而丧失黏结能力,砂轮的磨损、消耗增快。
因此,切断磨削宜采用高速、大进给磨削。切断磨削时冷却作用很重要,砂轮与工件接触弧长度越短冷却周期越长,因此切断工件尺寸较大时,应相应增加砂轮的直径。 同时在条件许可时,尽量采用水基磨削液进行冷却。
版权说明: 本文由黔优网编辑部整理,仅供工业采购与技术选型参考;转载请注明来源与原文链接。文中参数、标准与案例信息请以供应商最新样本、官方发布文本及实际工况核验为准,本站不对据此作出的采购决策承担责任。